
بهبود جریانپذیری پودر و یکنواختی وزن کپسولهای گیاهی در پرکردن کپسول سخت
پرکردن کپسول سخت در خطوط تولید مکمل و داروی گیاهی، بهویژه در دستگاههای روتاری پرسرعت، با چالشهایی همراه است که ریشه در رفتار پودر عصارههای تغلیظشده دارد. نوسان وزن کپسول، چسبندگی پودر به اجزای دوزینگ و شکنندگی پوسته از ناپایداریهایی هستند که یکنواختی جرم و کیفیت نهایی محصول را تحت تأثیر قرار میدهند. انتخاب عصاره گیاهی با مشخصات فنی کنترلشده، نخستین گام در کاهش این ناپایداریها و دستیابی به فرآیندی پایدار در طول تولید است.
چرا پرکردن کپسول سخت نیازمند کنترل دقیق جریانپذیری پودر است؟
این فرآیند یک عملیات مکانیکی است که در آن پودر باید در مدت زمان کوتاه، بهصورت یکنواخت در حفرههای دیسک دوزینگ توزیع شود و سپس با پین فشردهساز به داخل بدنه کپسول منتقل گردد [1]. در دستگاههای روتاری پرسرعت، زمان پر شدن هر حفره کوتاه است و رفتار پودر باید بهگونهای باشد که جریان ثابت و یکنواختی را تضمین کند. هرگونه چسبندگی یا تودهشدگی میتواند به پر شدن ناهمگن حفرهها و نوسان وزن کپسول منجر شود [3, 8]. مطالعه Tan و Newton نشان داده است که شاخصهای جریانپذیری پودر با وزن پرشده و یکنواختی وزن کپسول در دستگاههای پرکنی ارتباط دارند [8]. بنابراین، کنترل ویژگیهای جریانپذیری پودر و سازگاری آن با طراحی دستگاه، از ارکان اصلی طراحی پرکردن کپسول سخت است.
تفاوت سامانههای Dosator و Tamping
دستگاههای پرکنی کپسول در دو سامانه Dosator و Tamping کار میکنند و رفتار پودر در این دو متفاوت است. در سامانه Dosator، پودر در یک لوله استوانهای فشرده میشود و سپس به کپسول منتقل میگردد، بنابراین تراکمپذیری پودر و رفتار آن در برابر فشردهسازی اهمیت کلیدی دارد. در سامانه Tamping، پودر در حفرههای دیسک دوزینگ با پینهای فشردهساز تراکم مییابد و عواملی مانند ارتفاع بستر پودر، تنظیم پینهای تامپینگ و جریان پودر در ناحیه پر شدن بر وزن کپسول اثر میگذارند [2, 9]. انتخاب پارامترهای بهینه و نوع اصلاح گرانولومتری باید با توجه به سامانه پرکنی انجام شود، نه صرفاً بر اساس یک دستور عمومی.
تفاوت پودر و گرانول در رفتار دوزینگ
رفتار پودرهای ریز و گرانولهای تولیدشده در فرآیند دانهبندی با یکدیگر متفاوت است. پودرهای ریز با سطح ویژه بالا، تمایل بیشتری به چسبندگی و تشکیل پلهای بینذرهای دارند، در حالی که گرانولهای با توزیع اندازه کنترلشده و شکل نسبتاً کروی، جریانپذیری بهتری نشان میدهند [2, 4]. این تفاوت در فرآیند دوزینگ اهمیت عملی دارد، زیرا انتخاب شکل فیزیکی عصاره (پودر آسیابشده یا گرانول) بر رفتار دوزینگ اثر میگذارد. تصمیم درباره استفاده از پودر یا گرانول باید بر اساس آزمونهای جریانپذیری و آزمون پرکردن در شرایط واقعی خط انجام شود، نه صرفاً بر اساس مشخصات ظاهری ماده اولیه.
نیاز به مشاوره تخصصی برای انتخاب ماده اولیه دارید؟
برای دریافت اطلاعات فنی، بررسی مشخصات کیفی، انتخاب گرید مناسب و استعلام شرایط تأمین، فرم درخواست مشاوره را تکمیل کنید. کارشناسان گیاهکالا پس از بررسی درخواست با شما تماس خواهند گرفت.
علل نوسان وزن کپسول ناشی از چسبندگی پودر در دیسک دوزینگ
نوسان وزن کپسول میتواند از چند منبع مختلف ناشی شود: توزیع نامنظم پودر در دیسک دوزینگ، چسبندگی پودر به سطح پین فشردهساز، تفاوت در تراکم پودر بین حفرهها و تغییرات در فشار تامپینگ. چسبندگی پودر عصارههای تغلیظشده به دیسک و پین دوزینگ، از عوامل مؤثر بر نوسان وزن کپسول است، زیرا تودههای چسبیده میتوانند حفرهها را مسدود کنند یا حجم مؤثر پودر در حفره را تغییر دهند [1, 5, 9]. شدت این پدیده به نوع عصاره، رطوبت، توزیع اندازه ذرات و ویژگیهای سطحی اجزای دستگاه بستگی دارد. طراحی دستگاه، صیقل سطح دیسک و پین، و تنظیم پارامترهای تامپینگ باید برای کاهش این چسبندگی بررسی شوند، اما اثر هر یک باید با آزمون در شرایط خط تأیید شود.
اثر طراحی دیسک دوزینگ و پین فشردهساز
هندسه حفرههای دیسک دوزینگ، قطر و شکل پین فشردهساز و مسیر حرکت پودر در ناحیه پر شدن، همگی بر یکنواختی پر شدن اثر میگذارند. حفرههای با لبههای تیز یا سطوح زبر میتوانند تجمع پودر را تشدید کنند، در حالی که سطوح صیقلی و لبههای گرد، جریان پودر را تسهیل میکنند [1]. مطالعه رفتار پودر در دستگاه Tamping نشان داده است که ارتفاع بستر پودر و تنظیم پینهای تامپینگ بر وزن پرشده اثر میگذارند [2, 9]. انتخاب ابزار مناسب برای هر فرمولاسیون نیازمند آزمون تجربی است. در پرکردن کپسول سخت با پودرهای چسبنده، استفاده از پوششهای سطحی مقاوم یا بازرسی دورهای سایش ابزار میتواند بخشی از راهکار باشد، اما اثر آن باید با آزمون وزن کپسول در شرایط واقعی خط تأیید شود.
پایش وزن کپسول حین تولید
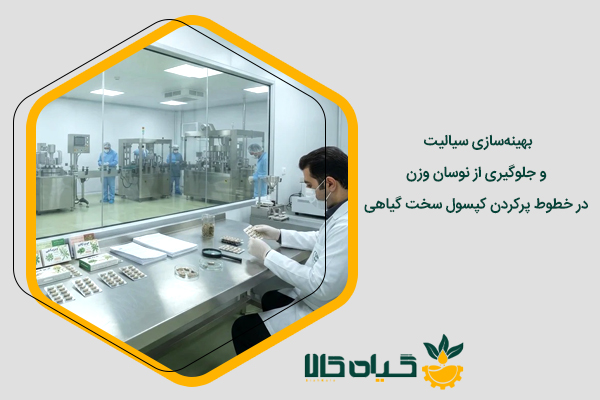
در دستگاههای پرکنی روتاری، توزین نمونههای متوالی در فواصل زمانی، ابزار اصلی تشخیص نوسان است. برای ارزیابی عملکرد دوزینگ، معیار اصلی باید وزن خالص محتویات کپسول باشد؛ زیرا وزن پوسته نیز در وزن کل کپسول دخالت دارد و میتواند پراکندگی وزن کل را تحت تأثیر قرار دهد. قرار داشتن وزن پرشده در محدوده مشخصات، بهتنهایی چسبندگی یا گرفتگی ابزار دوزینگ را رد نمیکند؛ بااینحال، افزایش پراکندگی وزن میتواند نشانهای از اختلال در جریان پودر یا عملکرد سامانه دوزینگ باشد. نمونهبرداری در ابتدا، میانه و انتهای بچ یک الگوی پیشنهادی است و معیار پذیرش باید بر اساس الزامات محصول و روش آزمون تعریف شود. این پایش حین تولید با آزمون رسمی یکنواختی واحدهای دارویی مطابق USP 905 متفاوت است؛ آن آزمون برای ارزیابی نهایی محصول طراحی شده و روشهای Content Uniformity و Weight Variation را تعریف میکند [6]. استفاده از Weight Variation برای کپسول سخت نیز شرایط مشخصی دارد، از جمله حداقل مقدار ماده دارویی و نسبت آن به وزن محتویات کپسول [6]. بنابراین، پایش حین تولید و آزمون رسمی باید بهعنوان دو سطح مستقل کنترل کیفیت در نظر گرفته شوند.
اصلاح گرانولومتری برای بهبود زاویه سکون و شاخص تراکمپذیری کار
زاویه سکون و شاخص تراکمپذیری کار از شاخصهای رایج ارزیابی جریانپذیری پودر هستند [2, 4]. شاخص تراکمپذیری کار از چگالی ظاهری و چگالی ضربهای محاسبه میشود و با شاخص هاوسنر مرتبط است [2]. زاویه سکون کمتر و شاخص تراکمپذیری پایینتر معمولاً نشاندهنده جریانپذیری بهتر است، اما این شاخصها باید در کنار آزمونهای دیگر و در شرایط مرتبط با فرآیند تفسیر شوند. در این فرآیند، بهبود این شاخصها میتواند به پر شدن یکنواختتر حفرهها و کاهش نوسان وزن کپسول کمک کند، مشروط بر اینکه در دستگاه واقعی نیز تأیید شود. روشهای اصلاح گرانولومتری شامل دانهبندی خشک، دانهبندی مرطوب و انتخاب عصاره با توزیع اندازه ذرات باریکتر است.
مقایسه روشهای اصلاح گرانولومتری
دانهبندی خشک با فشردهسازی و سپس خرد کردن، میتواند چگالی ظاهری را افزایش دهد و جریانپذیری را بهبود بخشد، اما ممکن است بخشی از تخلخل موردنیاز برای حلشدن سریع را کاهش دهد. دانهبندی مرطوب با ایجاد پیوندهای بینذرهای، گرانولهای پایدارتری تولید میکند، اما نیازمند مرحله خشککردن و کنترل رطوبت است [2]. در این کاربرد، انتخاب روش باید بر اساس سازگاری با عصاره و الزامات محصول انجام شود، نه صرفاً بر اساس بهبود یک شاخص جریانپذیری. مقایسه دقیق این روشها نیازمند آزمونهای تجربی در مقیاس آزمایشگاهی و سپس اعتبارسنجی در خط تولید است. انتخاب عصاره با توزیع اندازه ذرات باریکتر نیز میتواند جریانپذیری را بهبود بخشد، اما ممکن است هزینه تأمین را افزایش دهد و باید در کنار سایر راهکارها ارزیابی شود.
آزمونهای تکمیلی برای ارزیابی جریانپذیری
علاوه بر زاویه سکون و شاخص تراکمپذیری کار، آزمونهای دیگری مانند شاخص هاوسنر، سرعت جریان از قیف و آزمون برش میتوانند تصویر کاملتری از رفتار پودر ارائه دهند. برای ارزیابی عملکرد دوزینگ، آزمون تخلیه از قیف با هندسه مشابه فیدر دستگاه، میتواند رفتار پودر را در شرایط نزدیک به خط تولید نشان دهد [2]. انتخاب ترکیب آزمونها باید بر اساس نوع فرمولاسیون و در دسترس بودن تجهیزات تعیین شود. زمانی که نتایج آزمون قیف با رفتار واقعی خط همخوانی ندارد، آزمون برش یا آزمون پرکردن در دستگاه واقعی میتواند اطلاعات دقیقتری فراهم کند.
جلوگیری از شکنندگی پوسته کپسول در اثر انتقال رطوبت
پوستههای سخت ژلاتینی و HPMC در تماس با پودرهای جاذب رطوبت میتوانند رطوبت خود را از دست بدهند و شکننده شوند [3, 5]. مطالعه Chang و همکاران مستقیماً انتقال رطوبت از پوسته ژلاتینی به ماده پرکننده جاذب رطوبت و ارتباط آن با شکنندگی و شکست پوسته را بررسی کرده است [10]. این پدیده در پرکردن کپسول سخت با عصارههای تغلیظشده که رطوبت را جذب میکنند، اهمیت بیشتری دارد. شکنندگی پوسته میتواند به ترکخوردگی، شکستن در حین حمل و در موارد شدید، نشت محتویات منجر شود. کنترل رطوبت محیط پرکردن، انتخاب پوسته با ویژگیهای مانع مناسب، و تنظیم شرایط نگهداری محصول نهایی از اقدامهای قابل بررسی است. اثر هر راهکار باید در آزمون پایداری تسریعشده و در شرایط واقعی نگهداری ارزیابی شود.
کنترل رطوبت در خط پرکردن کپسول
رطوبت نسبی محیط پرکردن کپسول، یکی از پارامترهای کلیدی در حفظ تعادل رطوبت بین پوسته و پودر است. رطوبت بسیار پایین میتواند به خشکشدن پوسته و شکنندگی آن منجر شود، در حالی که رطوبت بالا میتواند به چسبندگی پودر و نرمشدن پوسته بیانجامد [3, 10]. محدوده مناسب رطوبت نسبی برای هر فرمولاسیون باید بهطور تجربی تعیین شود. در تولید صنعتی، پایش پیوسته رطوبت محیط و کنترل آن با سیستمهای تهویه و رطوبتزنی، بخشی از رویه عملیاتی استاندارد پرکردن کپسول سخت محسوب میشود.
انتخاب نوع پوسته و سازگاری آن با عصاره
پوستههای ژلاتینی و HPMC از نظر نفوذپذیری رطوبت و رفتار مکانیکی تفاوت دارند. پژوهشهای مقایسهای نشان میدهند رفتار جذب، دفع و انتقال رطوبت در HPMC و ژلاتین متفاوت است، اما این به معنی مصونیت HPMC از تغییرات رطوبتی نیست [11]. انتخاب بین این دو نوع پوسته باید بر اساس سازگاری با عصاره، شرایط نگهداری و الزامات محصول انجام شود، نه صرفاً بر اساس یک فرض عمومی درباره مقاومت بیشتر یکی از آنها [3, 5, 11]. در مواجهه با عصارههای حساس به رطوبت، آزمون انتقال رطوبت بین پودر و پوسته در شرایط تسریعشده میتواند به انتخاب پوسته مناسب کمک کند.
جدول مقایسه راهکارهای کنترل جریان و نوسان وزن
چالش | راهکار قابل بررسی | اثر مورد انتظار | آزمون و ملاحظات |
چسبندگی پودر به دیسک و پین | صیقل سطح ابزار، تنظیم پارامترهای تامپینگ و بررسی رطوبت پودر | کاهش تجمع پودر و بهبود پر شدن حفرهها | آزمون وزن کپسول در شرایط واقعی و بازرسی ابزار |
جریانپذیری ضعیف پودر | اصلاح گرانولومتری با دانهبندی خشک یا مرطوب؛ انتخاب عصاره با توزیع اندازه ذرات کنترلشده | بهبود زاویه سکون و شاخص تراکمپذیری کار | آزمون زاویه سکون، شاخص تراکمپذیری کار، شاخص هاوسنر و آزمون تخلیه |
نوسان وزن کپسول | پایش وزن حین تولید و تنظیم پارامترهای دستگاه | کاهش پراکندگی وزن خالص محتویات در محدوده مشخصات | توزین نمونههای متوالی در ابتدا، میانه و انتهای بچ |
شکنندگی پوسته | کنترل رطوبت محیط، انتخاب پوسته سازگار و تنظیم شرایط نگهداری | کاهش ترکخوردگی و شکستن پوسته | آزمون پایداری تسریعشده، آزمون انتقال رطوبت و بازرسی ظاهری |
افت سرعت حلشدن پس از دانهبندی | بهینهسازی پارامترهای دانهبندی و ارزیابی تخلخل | حفظ سرعت حلشدن در محدوده مشخصات | آزمون انحلال در مقایسه با نمونه مرجع |
چارچوب عیبیابی نوسان وزن در پرکردن کپسول سخت
یک مسیر پیشنهادی برای عیبیابی نوسان وزن در پرکردن کپسول سخت عبارت است از:
۱. بازرسی ابزار دوزینگ از نظر سایش، چسبندگی و صیقل سطح.
۲. اندازهگیری رطوبت پودر و رطوبت نسبی محیط پرکردن.
۳. بررسی توزیع اندازه ذرات و شاخصهای جریانپذیری پودر ورودی.
۴. ارزیابی پارامترهای تامپینگ و سرعت دستگاه در شرایط واقعی خط.
۵. مقایسه وزن خالص محتویات کپسولها در ابتدا، میانه و انتهای بچ برای تشخیص الگوی نوسان.
۶. در صورت نیاز، آزمون پرکردن با گرانول تولیدشده در مقایسه با پودر اصلی.
این مسیر بهعنوان روش پیشنهادی برای بررسی معرفی میشود، نه نسخه ثابت و تضمینشده برای همه فرمولاسیونها.
مزایا و معایب رویکردهای کنترل
مزایا
- کاهش نوسان وزن کپسول و بهبود یکنواختی جرم در پرکردن کپسول سخت.
- کاهش توقف خط ناشی از چسبندگی و گرفتگی دیسک دوزینگ.
- کاهش دورریز ناشی از کپسولهای معیوب و بهبود بهرهوری خط.
معایب و محدودیتها
- وابستگی نتیجه به نوع عصاره و توزیع اندازه ذرات آن؛ امکان تعمیم یک دستور به همه فرمولاسیونها وجود ندارد.
- احتمال افت سرعت حلشدن در صورت اعمال دانهبندی بیشازحد.
- نیاز به آزمونهای تجربی و مستندسازی برای تثبیت شرایط بهینه در هر خط.
ملاحظات و هشدارهای ایمنی
- کنترل گردوغبار: پودرهای ریز گیاهی میتوانند در محیط بسته خط پرکردن تجمع یابند؛ تهویه و کنترل جرقه و اتصال زمین تجهیزات باید بر اساس ارزیابی ریسک محل انجام شود.
- کنترل میکروبی: بار میکروبی مواد اولیه گیاهی باید مطابق مشخصات و برنامه کنترل کیفیت محصول ارزیابی شود [7]. شرایط بهداشتی محیط پرکردن نیز باید مطابق الزامات مرتبط با نوع محصول و رویههای بهداشتی کارخانه کنترل شود.
- ایمنی فرآیند: کار با دستگاههای پرکنی پرسرعت نیازمند رعایت الزامات ایمنی مکانیکی و حفاظهای دستگاه است.
- شرایط نگهداری: رطوبت و دمای نگهداری کپسولهای پر شده باید با نوع پوسته و ماهیت عصاره سازگار باشد و در آزمون پایداری تأیید شود.
نکات کلیدی برای متخصصان تحقیق و توسعه
اثر اصلاح گرانولومتری بر جریانپذیری پودر و سرعت انحلال عصاره را بهصورت همزمان ارزیابی کنید تا بهبود دوزینگ باعث افت عملکرد محصول نشود.
سازگاری عصاره با پوستههای ژلاتینی و HPMC را از نظر انتقال رطوبت، تغییرات مکانیکی و پایداری محصول بررسی کنید.
پیش از انتخاب روش دانهبندی، ویژگیهای فیزیکوشیمیایی عصاره و حساسیت ترکیبات آن به رطوبت و فرآیند را در نظر بگیرید.
عملکرد فرمولاسیون نهایی را در مقیاس آزمایشگاهی و پایلوت بررسی کنید و نتایج را با نمونه پودر اولیه مقایسه کنید.
پیش از انتقال فرمولاسیون به تولید صنعتی، معیارهای پذیرش کیفیت محصول، از جمله سرعت انحلال، یکنواختی وزن و پایداری پوسته را مشخص کنید.
جمعبندی
رفع چالشهای پرکردن کپسول سخت بیش از آنکه به یک افزودنی خاص وابسته باشد، به هماهنگی میان توزیع اندازه ذرات عصاره، رطوبت پودر، طراحی دستگاه و شرایط محیطی بستگی دارد. اصلاح گرانولومتری، کنترل رطوبت و پایش وزن کپسول حین تولید، مجموعهای از اقدامهای قابل بررسی است که اثر هر یک باید با آزمون تأیید شود.
تثبیت نهایی شرایط پرکردن کپسول سخت نیازمند آزمونهای وزن، یکنواختی محتوا و پایداری در مقیاس خط تولید و مقایسه با نمونه مرجع است. حفظ یکنواختی وزن کپسول در مقیاس صنعتی زمانی محقق میشود که مستندسازی پارامترها و بازرسی دورهای ابزار دوزینگ بخشی از رویه عملیاتی کارخانه شود.
مشاوره فنی و درخواست نمونه صنعتی برای تست دوزینگ و بررسی شاخصهای جریانپذیری
برای بررسی شاخص تراکم و جریانپذیری پودرها و سفارش نمونه صنعتی برای تست دوزینگ در پرکردن کپسول سخت، با واحد فنی گیاه کالا تماس بگیرید. امکان ارسال نمونه، دریافت برگه آنالیز و بررسی سازگاری مشخصات عصاره با دستگاه پرکنی شما فراهم است. تعیین شرایط بهینه و تأیید یکنواختی وزن باید بر اساس آزمونهای کنترل کیفیت و شرایط واقعی خط تولید انجام شود.
راههای ارتباط و خرید از گیاهکالا:
- تماس تلفنی با واحد فروش / واحد فنی
- ثبت سفارش از طریق سایت
- درخواست مشاوره فنی و دریافت برگه آنالیز برای تطبیق مشخصات عصاره با فرآیند پرکردن کپسول سخت
سوالات متداول
۱. چرا وزن کپسولها در خط پرکردن نوسان دارد؟
نوسان وزن کپسول میتواند از چسبندگی پودر به دیسک و پین دوزینگ، توزیع نامنظم پودر در حفرهها و تغییرات فشار تامپینگ ناشی شود. پایش وزن حین تولید و بازرسی ابزار، مبنای تشخیص علت است [1, 5, 9].
۲. آیا اصلاح گرانولومتری همیشه جریانپذیری را بهبود میدهد؟
دانهبندی خشک یا مرطوب میتواند زاویه سکون و شاخص تراکمپذیری کار را بهبود دهد، اما اثر آن به نوع عصاره و شرایط فرآیند بستگی دارد. نتیجه باید با آزمون جریانپذیری و آزمون پرکردن در شرایط واقعی خط تأیید شود [2, 4].
۳. چگونه از شکنندگی پوسته کپسول جلوگیری میشود؟
کنترل رطوبت محیط، انتخاب پوسته سازگار با عصاره و تنظیم شرایط نگهداری از اقدامهای قابل بررسی است. رفتار رطوبتی ژلاتین و HPMC متفاوت است و انتخاب پوسته باید با آزمون انتقال رطوبت و پایداری تسریعشده تأیید شود [3, 10, 11].
منابع علمی
- Augsburger LL, Hoag SW, eds. Pharmaceutical Dosage Forms: Capsules. 1st ed. New York: CRC Press; 2018.
- Aulton ME, Taylor KMG, eds. Aulton’s Pharmaceutics: The Design and Manufacture of Medicines. 5th ed. Edinburgh: Elsevier; 2017.
- Rowe RC, Sheskey PJ, Cook WG, Fenton ME, eds. Handbook of Pharmaceutical Excipients. 7th ed. London: Pharmaceutical Press; 2012.
- Sinko PJ. Martin’s Physical Pharmacy and Pharmaceutical Sciences. 6th ed. Philadelphia: Lippincott Williams & Wilkins; 2011.
- Podczeck F, Jones BE, eds. Pharmaceutical Capsules. 2nd ed. London: Pharmaceutical Press; 2004.
- United States Pharmacopeia. USP General Chapter <905> Uniformity of Dosage Units. Current edition. Rockville: USP.
- World Health Organization. Quality control methods for herbal materials. Geneva: WHO; 2011.
- Tan SB, Newton JM. Powder flowability as an indication of capsule filling performance. International Journal of Pharmaceutics. 1990;61(1–2):145–155. doi:10.1016/0378-5173(90)90053-7.
- Podczeck F, Newton JM. Powder filling into hard gelatine capsules on a tamp filling machine. International Journal of Pharmaceutics. 1999;185(2):237–254. doi:10.1016/S0378-5173(99)00169-6.
- Chang RK, Raghavan KS, Hussain MA. A study on gelatin capsule brittleness: moisture transfer between the capsule shell and its content. Journal of Pharmaceutical Sciences. 1998;87(5):556–558. doi:10.1021/js9704238.
- Yang N, Chen H, Jin Z, Hou J, Zhang Y, Han H, Shen Y, Guo S. Moisture sorption and desorption properties of gelatin, HPMC and pullulan hard capsules. International Journal of Biological Macromolecules. 2020;159:659–666. doi:10.1016/j.ijbiomac.2020.05.110.


ویدئو معرفی و آشنایی بیشتر با هلدینگ گیاه کالا
درخواست مشاوره